射出成形において、バリは比較的よく発生する成形不良の一つです。
バリが発生すると、
- 製品の外観が悪くなる
- バリ取り工程が必要になる
- 製品寸法に影響する
- 鋭いバリによって作業者がケガをする可能性がある
- 後工程や自動機でトラブルになる
など、さまざまな問題につながります。
バリが発生したとき、「金型に隙間ができたのではないか」と考えることが多いと思います。もちろん金型の傷や摩耗が原因になることもあります。
しかし、実際には、
- 成形条件
- 成形機の型締め
- 金型の状態
- 材料の変更
など、複数の要因が関係している場合があります。
そのため、バリが発生したときに重要なのは、いきなり原因を決めつけることではありません。
まず、どこに、どのようなバリが、どのような状況で発生しているのかを確認し、原因を一つずつ切り分けていくことが重要です。
この記事では、射出成形でバリが発生したときに、現場でどのような順番で確認すればよいかを中心に解説します。
バリとは
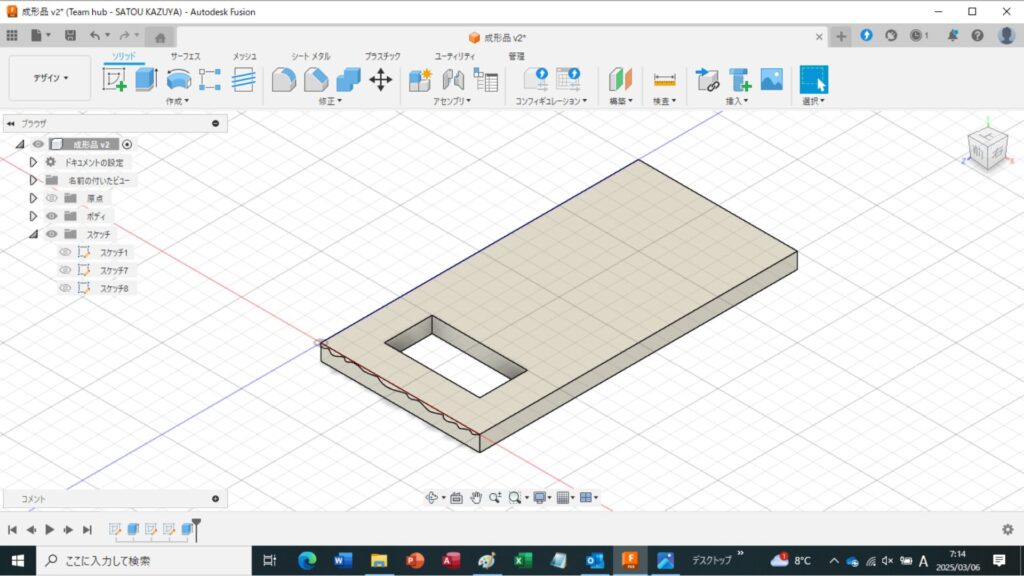
バリとは、本来は製品にならない部分に樹脂が流れ込み、薄い膜状の樹脂が製品の外側に残る不良現象です。
射出成形では、溶融した樹脂が金型内部に高い圧力で充填されます。
そのため、金型の合わせ面や部品同士のわずかな隙間に樹脂が入り込むと、薄い膜状のバリとして残ります。
バリが発生しやすい場所
バリが発生しやすい代表的な場所は、次の通りです。
- パーティングライン
- スライド部
- 可動コアの合わせ面
- 入れ子の合わせ面
- エジェクタピン周辺
- 金型部品の合わせ面
バリは非常に薄い場合もありますが、製品の端部に「ヒゲ」のように発生することもあります。
また、鋭いバリは作業者が手を切る原因にもなるため、単なる外観不良として考えるのではなく、製品品質や安全性の面からも注意が必要です。
バリが発生したとき、まず確認すること
バリが発生した場合、いきなり金型を分解したり、成形条件を大きく変更したりする前に、まず発生状況を確認します。
ここを整理しておくと、原因を効率的に絞り込むことができます。
まず、以下の項目を確認してください。
- □ いつからバリが発生したか
- □ 今回、突然発生したのか
- □ 徐々に増えてきたのか
- □ 毎ショット発生しているのか
- □ 時々発生するのか
- □ すべてのキャビティで発生しているのか
- □ 特定のキャビティだけに発生しているのか
- □ バリはどこに発生しているのか
- □ 成形条件を変更していないか
- □ 使用材料を変更していないか
- □ 金型のメンテナンスや修理を行っていないか
- □ 成形機を変更していないか
特に重要なのは、
正常だった状態から何が変わったのか
を確認することです。
バリが突然発生した場合、何らかの条件や状態が変化している可能性があります。一方、徐々にバリが大きくなってきた場合は、金型部品の摩耗なども疑う必要があります。
バリの発生場所から原因を切り分ける
バリが発生している場所を見ることで、原因をある程度絞り込むことができます。ここでは代表的な発生場所ごとに、最初に確認するポイントを整理します。
パーティングライン全体にバリが発生している場合
金型のパーティングラインに広い範囲でバリが発生している場合は、まず成形条件や型締め状態を確認します。
最初に確認すること
- 射出圧力が高すぎないか
- 保圧が高すぎないか
- 保圧時間が必要以上に長くないか
- 樹脂温度が高すぎないか
- 型締め力が不足していないか
成形条件によって金型内部の圧力が高くなると、パーティング面を押し開こうとする力が大きくなります。金型そのものに大きな問題がなくても、型内圧が高くなりすぎることでバリが発生する場合があります。
次に確認すること
成形条件に問題が見つからない場合は、金型のパーティング面を確認します。
- 傷がないか
- 異物が付着していないか
- 摩耗していないか
- 部分的に密着不良がないか
を確認します。
パーティングラインの一部分だけにバリが発生している場合
金型全体ではなく、特定の部分だけにバリが発生している場合は、その部分の金型を重点的に確認します。
考えられる原因
- パーティング面の傷
- パーティング面の欠け
- 異物の噛み込み
- 入れ子の合わせ不良
- 金型部品の摩耗
- 部品の変形
確認のポイント
バリが発生している部分と、その周辺の金型を重点的に確認します。
特に、
以前から同じ場所にバリが発生しているのか
を確認することが重要です。
毎回同じ場所に発生する場合は、その部分固有の金型問題である可能性が高くなります。
スライド部にバリが発生している場合
スライド部にバリが発生している場合は、スライドが正しい位置まで移動しているかを確認します。
確認するポイント
- スライドが最後まで移動しているか
- スライドにガタがないか
- 摺動部が摩耗していないか
- 異物が噛み込んでいないか
- スライドの合わせ面に傷がないか
スライドは可動部であるため、長期間使用すると摩耗によってクリアランスが大きくなる場合があります。
また、スライドが完全に所定位置まで移動していない状態で成形されると、隙間から樹脂が流れ込み、バリが発生する可能性があります。
エジェクタピン周辺にバリが発生している場合
エジェクタピン周辺にバリが発生している場合は、ピンと穴のクリアランスを確認します。
考えられる原因
- エジェクタピンの摩耗
- エジェクタピン穴の摩耗
- エジェクタピンの変形
- ピンの動きが悪い
- 成形時にピンが正しい位置に戻っていない
エジェクタピン周辺のバリは、ピンと穴のわずかな隙間から発生する場合があります。
そのため、単純にピンだけを見るのではなく、穴側の摩耗や状態も確認する必要があります。
特定のキャビティだけにバリが発生している場合
複数個取りの金型で、特定のキャビティだけにバリが発生する場合があります。この場合は、金型全体や成形条件だけではなく、そのキャビティ固有の問題を疑います。
確認するポイント
- 他のキャビティと比較して違いがないか
- 入れ子の状態
- パーティング面の状態
- 部品の摩耗
- 部品の取り付け状態
複数のキャビティがある場合は、正常なキャビティと比較することで原因を見つけやすくなります。
発生状況から原因を切り分ける
次に、バリが「いつ」「どのように」発生するかを確認します。
毎ショット発生する場合
毎ショット同じ場所にバリが発生する場合は、比較的再現性のある原因が存在している可能性があります。
例えば、
- 金型の傷
- 金型部品の摩耗
- 合わせ面の隙間
- 成形条件の過剰設定
などです。
この場合は、発生場所を確認したうえで、金型と成形条件の両方を確認します。
時々発生する場合
毎回ではなく、時々バリが発生する場合は、条件や設備のばらつきを確認する必要があります。
例えば、
- 成形条件の変動
- 型締め状態の変動
- 材料状態の変化
- 金型内部への異物の噛み込み
- 可動部の動作不安定
などが考えられます。
時々発生するトラブルは原因を見つけにくいため、
どのショットで発生したのか
発生時の成形条件はどうだったか
直前に何か変更があったか
を記録しておくことが重要です。
突然発生した場合
これまで問題なく成形できていたのに、突然バリが発生した場合は、
何かが変わった可能性が高い
と考えます。
まず確認したいのは、
- 成形条件の変更
- 材料の変更
- 成形機の変更
- 金型のメンテナンス
- 金型の修理
- 金型の取り付け状態
です。
突然発生したトラブルでは、「正常だったとき」と「現在」の違いを比較することが重要です。
徐々に悪化してきた場合
バリが最初は小さかったものの、徐々に大きくなってきた場合は、金型の摩耗を疑います。
特に、
- パーティング面
- 入れ子の合わせ面
- スライドの摺動部
- エジェクタピン
などの可動部や合わせ面は、長期間使用することで摩耗する場合があります。
このような場合は、一時的に成形条件を変更してバリを抑えても、根本的な解決にならないことがあります。
原因別に確認する
ここからは、バリの原因を、
- 金型
- 成形条件
- 成形機
- 材料
に分けて確認します。
金型に原因がある場合
金型側では、まずバリが発生している場所を確認します。
確認するポイント
- パーティング面に傷がないか
- パーティング面に異物がないか
- パーティング面が摩耗していないか
- 入れ子に隙間ができていないか
- 入れ子が正しい位置に入っているか
- スライドが最後まで移動しているか
- 可動部にガタがないか
- エジェクタピンが正しい位置に戻っているか
- 金型部品に欠けや変形がないか
金型側の問題は、目視だけで判断できる場合もありますが、摩耗や微小な隙間は分かりにくい場合もあります。
そのため、必要に応じて金型を分解し、該当部分を確認します。
成形条件に原因がある場合
成形条件が原因でバリが発生する場合、重要なのは、
必要以上に型内圧を高くしていないか
を確認することです。
主な確認項目
- 射出圧力
- 射出速度
- 保圧
- 保圧時間
- 樹脂温度
- 金型温度
射出圧力や保圧を高くしすぎると、樹脂が金型の合わせ面を押し開こうとする力が大きくなります。
また、樹脂温度が高すぎると流動性が高くなり、わずかな隙間にも樹脂が入り込みやすくなります。
ただし、
バリが出たから、とりあえずすべての条件を下げる
という対応はおすすめできません。
条件を大きく変更すると、
- ショートショット
- ヒケ
- ウェルドライン
- 外観不良
など、別の不良が発生する可能性があります。
成形条件を変更する場合は、一度に複数の条件を変更するのではなく、何を変更したのか分かるように進めることが重要です。
成形機に原因がある場合
金型や成形条件だけでなく、成形機側も確認します。
確認するポイント
- 必要な型締力が確保されているか
- 金型サイズと成形機が適切か
- 型締め動作に異常がないか
- 金型が正しく取り付けられているか
金型側に問題があるように見えても、実際には型締め状態や成形機側の問題が関係している場合もあります。
金型だけを見るのではなく、
金型+成形機
という視点で確認することが重要です。
材料に原因がある場合
材料の変更後からバリが発生した場合は、材料条件も確認します。
確認するポイント
- 材料メーカーを変更していないか
- 材料グレードを変更していないか
- リサイクル材の使用条件が変わっていないか
- 材料の乾燥条件が変わっていないか
材料が変わると流動性も変化します。
これまで問題なく成形できていた金型と成形条件でも、材料が変わることでバリが発生する場合があります。
原因別の対策
原因が確認できたら、それぞれに応じた対策を行います。
金型が原因の場合
- パーティング面を清掃する
- 異物を除去する
- 傷や欠けを補修する
- 摩耗部品を修理または交換する
- 入れ子の合わせ状態を確認する
- スライドの位置やガタを調整する
- エジェクタピンの摩耗状態を確認する
金型を修理する場合は、
なぜその部分に隙間が発生したのか
まで確認することが重要です。
単純にバリを止めるだけでは、同じ問題が再発する可能性があります。
成形条件が原因の場合
- 射出圧力を適正化する
- 保圧を適正化する
- 保圧時間を確認する
- 樹脂温度を確認する
- 金型温度を確認する
条件を変更した後は、バリだけを見るのではなく、他の不良が発生していないかも確認します。
成形機が原因の場合
- 型締力を確認する
- 成形機の能力を確認する
- 金型の取り付け状態を確認する
- 成形機の動作状態を点検する
材料が原因の場合
- 使用材料を確認する
- 材料グレードを確認する
- 乾燥条件を確認する
- リサイクル材の使用条件を確認する
それでも改善しない場合
バリの原因は、必ずしも一つとは限りません。
例えば、
金型の合わせ面が少し摩耗している
+
成形条件によって型内圧が高くなっている
というように、複数の要因が重なってバリが発生している場合があります。
そのため、一つの対策を行っても改善しない場合は、もう一度発生状況を整理します。
確認したい項目は、
- バリの発生場所
- 発生タイミング
- 発生するキャビティ
- 成形条件の変更履歴
- 材料の変更履歴
- 金型の修理履歴
です。
特に、
正常だったときから何が変わったのか
をもう一度確認してください。
この比較が、原因を見つけるヒントになることがあります。
現場で効果があった確認方法
ここでは、バリの原因を確認するときに役立つ方法を紹介します。
パーティング面の密着状態を確認する
パーティング面の密着状態に問題がないかを確認します。
特定の場所だけにバリが発生している場合は、その周辺に傷や異物、摩耗がないかを重点的に確認します。
また、正常な部分とバリが発生している部分を比較することも有効です。
過去の成形条件と比較する
バリが発生する前の成形条件が残っている場合は、現在の条件と比較します。
特に、
- 射出圧力
- 保圧
- 保圧時間
- 樹脂温度
- 金型温度
に変化がないかを確認します。
トラブルが発生したときに過去の条件と比較できるように、普段から成形条件を記録しておくことが重要です。
正常なキャビティと比較する
複数個取りの金型では、特定キャビティだけにバリが発生することがあります。
この場合は、
バリが発生しているキャビティ
と、
正常なキャビティ
を比較します。
同じ金型の中に正常な状態が存在するため、原因を探す際の参考になります。
バリ発生時の確認手順
ここまでの内容を、実際の確認順序として整理します。
STEP1.バリが発生している場所を確認する
まず、
どこにバリが発生しているのか
を確認します。
- パーティングライン全体
- 一部分
- スライド部
- エジェクタピン周辺
- 特定キャビティ
など、発生場所を整理します。
STEP2.発生状況を確認する
次に、
- 毎ショット発生する
- 時々発生する
- 突然発生した
- 徐々に悪化した
のどれに該当するかを確認します。
STEP3.正常時から変更されたものを確認する
次に、
- 成形条件
- 材料
- 成形機
- 金型メンテナンス
など、正常だった状態から何が変わったかを確認します。
STEP4.成形条件を確認する
金型を分解する前に、まず成形条件に明らかな問題がないか確認します。
ただし、一度に複数の条件を変更しないことが重要です。
STEP5.金型を確認する
ここまで確認しても原因が分からない場合や、金型側の可能性が高い場合は、バリが発生している部分を重点的に確認します。
- 傷
- 摩耗
- 異物
- 部品の位置ずれ
- 合わせ面
などを確認します。
再発防止のために記録しておきたいこと
バリが改善したら、それで終わりではありません。同じトラブルを再発させないためには、今回の内容を記録しておくことが重要です。
例えば、
- 発生した場所
- 発生した日時
- 使用材料
- 成形条件
- 金型の状態
- 実施した対策
- 対策後の結果
を残しておきます。
この記録があれば、次回同じようなトラブルが発生したときに、過去の経験を活用できます。
また、金型側の問題だった場合は、
次の金型設計で同じ問題を防ぐことはできないか
という視点も重要です。
トラブル対応で得た経験を、
- 金型設計
- 金型製作
- メンテナンス方法
- 成形条件の管理
にフィードバックすることで、同じ問題の再発を減らすことができます。
まとめ|バリが発生したら、まず原因を決めつけない
射出成形でバリが発生した場合、重要なのは、
最初から「金型が悪い」「成形条件が悪い」と決めつけないこと
です。
まず確認するのは、
- バリがどこに発生しているか
- いつから発生しているか
- 毎ショット発生するのか
- 特定キャビティだけなのか
- 正常時から何が変わったのか
です。
そのうえで、
- 金型
- 成形条件
- 成形機
- 材料
に分けて、一つずつ原因を切り分けていきます。
バリ対策では、すぐに対策を行うことよりも、「どのような状況で、どこに、どのように発生しているのか」を正確に把握することが重要です。原因を整理してから対策を行うことで、無駄な金型修理や成形条件の変更を減らすことができます。
射出成形でバリが発生した場合は、まず発生場所と発生状況を確認し、原因を一つずつ切り分けていきましょう。
コメント